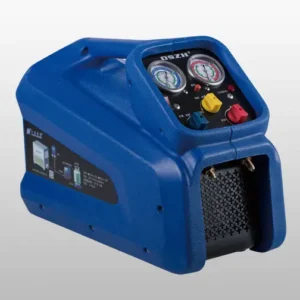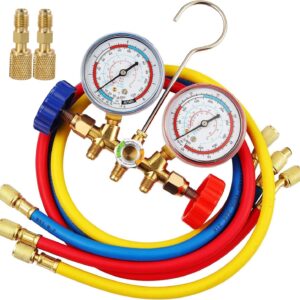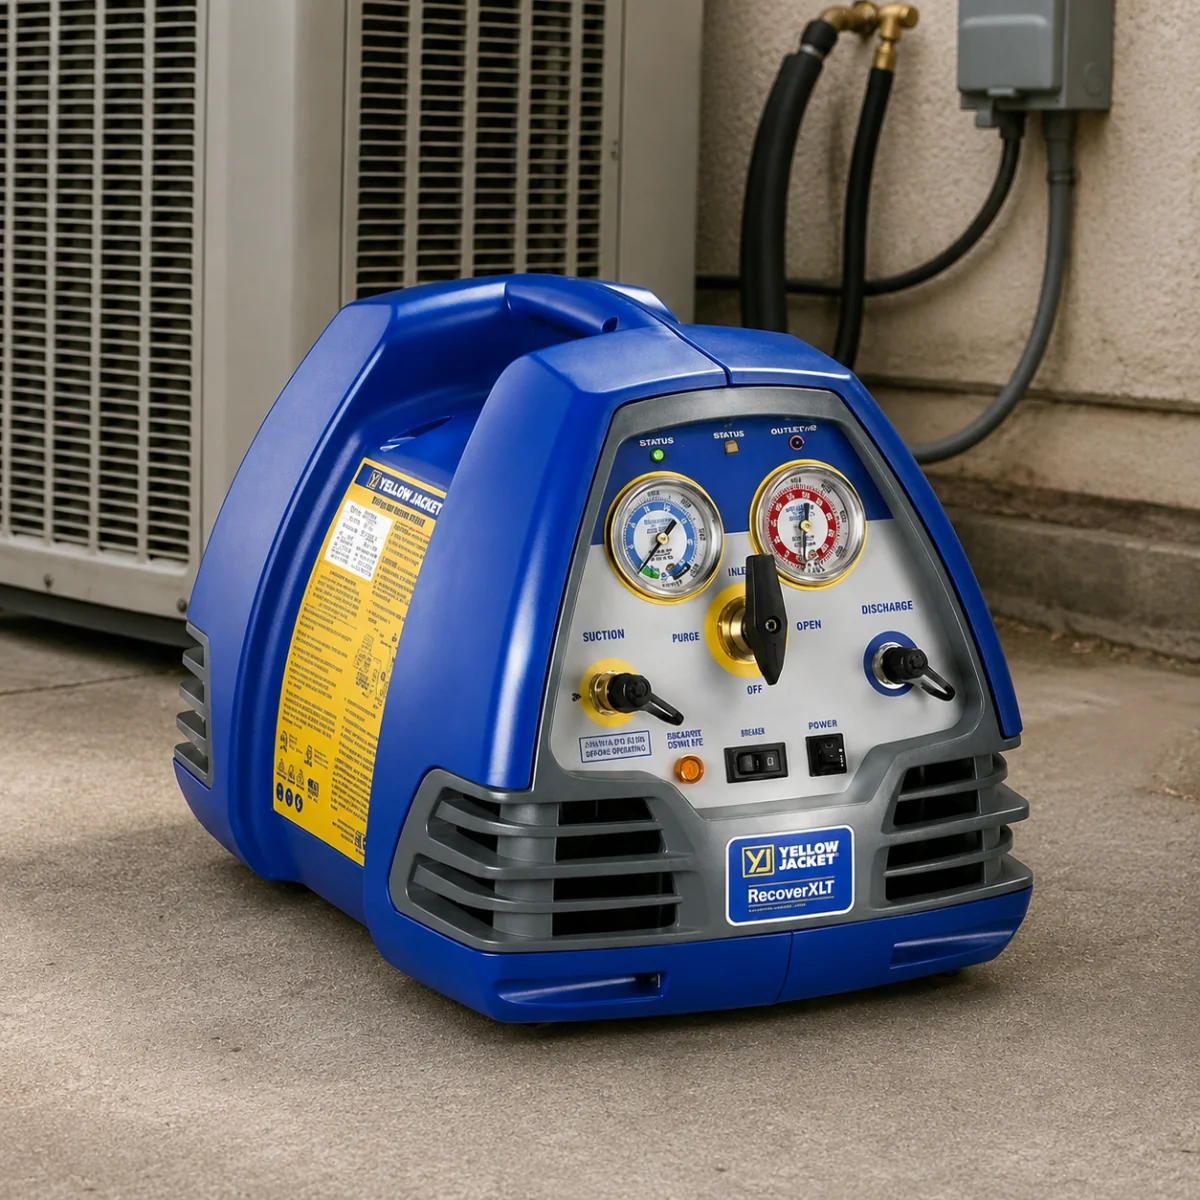

(Enhanced Capacity: Industrial-grade recovery volume delivering high-efficiency standard extraction economy and reliable recovery yields for large-scale operations.
Optimal Energy Efficiency: Advanced air-cooled condenser technology maximizes heat dissipation coefficients, ensuring reduced thermal overload for recovery compressors.
Single-Component Fluid: Highly stable standard extraction profile across mass maintenance cycles, ensuring reliable deployment for continuous enterprise usage.
Eco-Friendly Alternative: Long-term sustainable design with zero emission risks, built to withstand demanding industrial maintenance loads.
Authenticity Guaranteed: Regulated factory assembly ensures no mechanical debris inside sensitive, high-capacity refrigeration circuits.
Applications:
Large-scale commercial food processing cold stores.
Multi-compressor industrial refrigeration distribution hubs.
High-demand retail display and backup storage infrastructure.
Technical Specifications
| Attribute | Detail |
| Brand | Industrial Std |
| Trade Name | Standard Refrigerant Recovery Unit |
| Model | SRRU-01 |
| Capacity | Standard Recovery Rate |
| Application | General Refrigerant Extraction |
| Country of Origin | Global Standard |
Logistics & Shipping
Net Weight: 12.0 kg
Gross Weight: Approx. 13.8 kg
Packaging Dimension: 45.0 cm x 28.0 cm x 32.0 cm
Shipping Method: Industrial Freight. Warning: Ensure adequate ventilation around cooling fans during extended operation periods.
Market Insight: A trusted, budget-friendly bulk solution widely utilized by large-scale commercial cold room operators across Nigeria to manage massive inventory volumes while effectively controlling operational overhead.)